


Pagrindiniai GMT automobilių liejimo įrankių techniniai punktai
Sep 09, 2026
Termoplastiniai GMT stiklo pluošto kilimėliu{0}}sustiprinti kompozitai, pasižymintys išskirtiniais lengvumo, atsparumo smūgiams ir perdirbamumo pranašumais, buvo plačiai naudojami didelių konstrukcijų komponentuose, skirtuose naujoms energijos transporto priemonėms, pvz., akumuliatoriaus skydams, apačios apsaugai ir priekiniams{1}}pagaliniams moduliams. Skirtingai nuo tradicinio termoreaktingo SMC presavimo formavimo proceso, GMT formavimo procesas apima išorinį lakštinės medžiagos pašildymą ir formavimo formų aušinimą, o tai kelia specialius įrankių standumo, temperatūros valdymo sistemų, šlyties konstrukcijų ir automatikos suderinamumo reikalavimus. Šiame darbe pagrindinis dėmesys skiriamas dideliems automobilių GMT komponentams ir pristatomas termoplastinių liejimo įrankių konstrukcinis dizainas, pagrindiniai temperatūros kontrolės punktai, bendrosios problemos ir atitinkami proceso optimizavimo sprendimai.
I. Bendra darbo įrangos struktūra (didelės automobilių dalys)
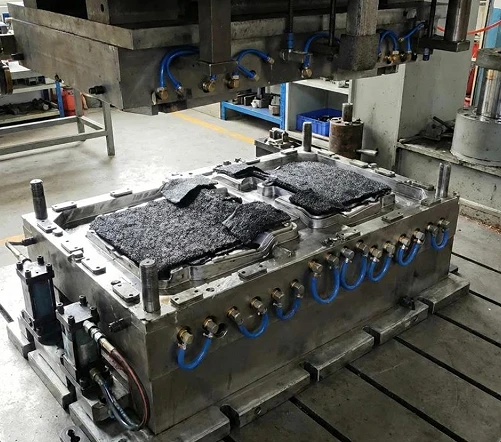
1. Klojinio rėmo korpusas
Medžiaga: P20 / 718H grūdintas plienas su HRC30 - 36 kietumu. Pastorintas rėmas ir nugaros sutvirtinimo briaunos, kad atlaikytų 10 - 20 MPa aukštą slėgį ir neleistų didelių-dydžių formoms deformuotis dėl slėgio.
Formos ertmės paviršius nupoliruotas Ra{0}} μm; grimzlės kampas yra 3 laipsniai - 5 laipsniai, kad būtų išvengta paviršiaus įbrėžimų išardant dideles dalis; tikslūs kreipiamieji kaiščiai ir kreipiamosios movos + padėties nustatymo kaiščiai, skirti valdyti uždarymo tarpą ir slopinti blykstę.
Kirpimo kraštas: ištempiama vertikali kirpimo briaunų struktūra, tiesioginis kirpimas formos viduje, sumažinantis vėlesnį kirpimo procesą ir kontroliuojantis blykstės storį.
· Išstūmimo sistema: kelių{0}}taškų sinchroninis išmetimas, neleidžiantis deformuotis išmetant dideles{1}}dydžių dalis; gali būti integruotas su vakuuminiu išmetimu, kad pagerintų paviršiaus kokybę.
2. Šilumos valdymo sistema [GMT įrankių pagrindas]
Pagrindinis skirtumas tarp GMT ir SMC: SMC formos yra nuolat kaitinamos; GMT darbo šviestuvai daugiausia skirti aušinimui.
1. Padalinta didelio-srauto gilaus-skylės aušinimo vandens grandinė (būtina didelėms dalims)
Dideliems, didesniems nei vieno metro gabalams, aušinimo greičio skirtumai skirtinguose sienelių storiuose ir briaunų padėtyse gali lengvai sukelti liekamąjį įtempį ir deformaciją; naudojant atskirtą nepriklausomą temperatūros valdymą, pagrindinės zonos gali būti pritaikytos konforminiam vėsinimui, subalansuotam šilumos išsklaidymui ir matmenų stabilumui užtikrinti.
1. Vietinis papildomas šildymas: elektrinius šildymo vamzdžius galima konfigūruoti įterptųjų dalių montavimo zonoje ir storų briaunų srityse, kad būtų išvengta ankstyvo aušinimo ir medžiagų trūkumo.
Formos darbinė temperatūra: 60 - 90 laipsnis ; Išankstinis kaitinimas už lakštinės medžiagos krosnies: 170 - 190 laipsnis, griežtai draudžiama viršyti 230 laipsnių, kad būtų išvengta PP matricos irimo.
3. Automatizuota adaptavimo sąsaja
· Rezervuota medžiagų apdorojimo sąsaja mechaniniams rankų ir lakštų pozicionavimo ribiniams blokams;
· Integruota alyvos grandinė ir oro grandinė; suderinamas su hidraulinio preso tonažu: 1600 - 4000t didelis hidraulinis presas.
II. Pagrindinės tipinių automobilių GMT komponentų ir įrankių savybės
|
GMT dalys |
Pagrindiniai darbo drabužių dizaino punktai |
|
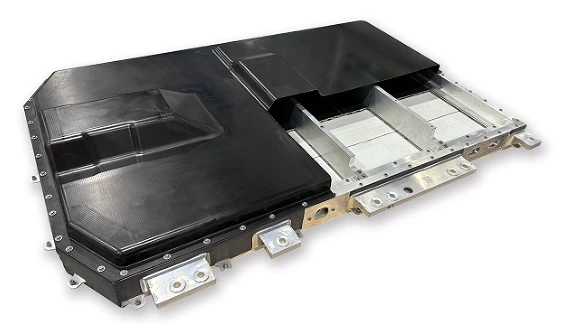
Apsauginis akumuliatoriaus dangtelis |
Didelės-plokštumos plokštės + tankūs sutvirtinantys briaunelės; zoninis aušinimas; didelio tvirtumo formos rėmas; kelios iškyšos montavimui; formų apipjaustymas- |
|
Automobilio dugno apsaugine plokste |
Didelis kraštinių santykis, plona sienelė; kontroliuoti deformaciją; vakuuminis išmetimas; žemas flanšas |
|
Priekinis{0}}galinis modulio laikiklis |
Kelios įdėtos dalys; sudėtingi įdubimai ir išgaubimai; kontroliuoti medžiagų srautą, apsaugoti pluoštus nuo per didelio kirpimo |
|
anti-susidūrimo šviesa |
Storos{0}}skilties konstrukciniai komponentai; Pakankamas slėgio išlaikymas; Subalansuotas aušinimas, kad būtų užtikrintas smūginis veikimas |
III. Pagrindiniai GMT įrankių ir SMC įrankių skirtumai
|
projektą |
Termoplastiniai GMT įrankiai |
Termoreaktingi SMC įrankiai |
|
Liejimo principas |
Lakštinė medžiaga iš anksto pašildoma už krosnies, o forma atvėsta ir sukietėja (fizinės fazės pasikeitimas) |
Forma nuolat kaitinama, o derva chemiškai kietinama ir sujungiama{0}}. |
|
temperatūros kontrolės sistema |
Dažniausiai naudojamas zoninis aušinimas |
Nuolatinis šildymas (karštas aliejus / šildymas elektra) |
|
liejimo ciklas |
45-90 s |
3-6 min |
|
medžiagų perdirbimas |
Komponentai gali būti susmulkinti ir pakartotinai naudojami. |
neperdirbamas |
|
Nesėkmės rizika |
Šalto ir karšto ciklo nuovargis, vandens kelių užsikimšimas, ašmenų kraštų susidėvėjimas |
Aukštos{0}}temperatūrinės oksidacijos korozija |
IV. Dažni didelio masto{1}}GMT įrankių ir dizaino vengimo priemonių gedimai
Dalies deformacija, matmenų nuokrypis:Pagrindinė priežastis yra netolygus aušinimas; sprendimai: padalintas aušinimas, suformuoti vandens kanalai, sienelių storio skirtumo optimizavimas, protinga susitraukimo prielaida.
Pluošto srauto sutrikimas ir nepakankamas vietinis stiprumas:Žaliavų išdėstymo apribojimas; Segmentuota pelėsių užsidarymo greičio kontrolė, kad pluoštai nebūtų smarkiai nuplauti ir pasislinkti.
Per didelis skraidantis kraštas:Padidinkite formos rėmo standumą; pagerinti kreipiamųjų stulpelių padėties nustatymo tikslumą; optimizuoti kirpimo peilių tarpą
.Aštrus kraštas greitai nusidėvi:Pjovimo briaunos vietinis grūdinimas.
Išardymo deformacija:Atlikite kelis sinchroninius išspaudimus ir nustatykite tinkamą formos grimzlės kampą.
V. Pilnas GMT formavimo proceso srautas
GMT lakštinės medžiagos pjaustymas → Įkaitinimas karšto oro krosnyje iki 170 - 190 laipsnių → Automatinė ranka greitai tiekia medžiagą į ruošinio ertmę → Greitas hidraulinio preso uždarymas → Aukšto-slėgio išlaikymas (10 - 20 MPa) → Aušinimas ir formavimas formos viduje → Vidinis kirpimas ir apipjaustymas → Kitas ciklo įvedimas ir pjovimas → Sinchroninis įvedimas į detalę.


