


SMC sunkvežimių deflektorių formų kūrimas ir procesas
Oct 05, 2026
Dėl energijos{0}}perėjimo tendencijų ir degalų{1}}ekonomijos taisyklių,SMC sunkvežimio deflektoriustapo pagrindiniu sprendimu, skirtu komercinėms transporto priemonėms, siekiant sumažinti{0}}automobilio svorį, sumažinti energijos sąnaudas ir pagerinti važiavimo atstumą bei{1}}taupyti degalų. Norint pasiekti šiuos privalumus, svarbiausia yra-didelis dydisSMC suspaudimo formos.Formos konstrukcijos kokybė tiesiogiai lemia formavimo išeigą, gamybos ciklo trukmę, medžiagų panaudojimo greitį ir galutinio transporto priemonės surinkimo gatavų dalių atitikimo tikslumą.
I. Rinkos vairuotojai
Kadangi vidaus sunkiųjų{0}}sunkvežimių išmetamųjų teršalų reglamentai nuolat griežtėja, o logistikos pramonė kelia aukštesnius reikalavimus transporto priemonių energijos taupymo-kontrolei, aerodinaminis optimizavimas tapo pagrindiniu pirminės įrangos gamintojų produktų iteracijos prioritetu. Sunkvežimio apdangalai sumontuoti kabinos viršuje ir abiejose pusėse. Valdydami oro srautą, jie efektyviai sumažina vėjo pasipriešinimą važiuojant dideliu-greičiu ir leidžia sutaupyti 3 %-5 % degalų. Naujų-energijos sunkiųjų sunkvežimių su gaubtais važiavimo nuotolis gali būti žymiai pagerintas.
Lakštų formavimo mišinys (SMC)pasižymi dideliu stiprumu, atsparumu oro sąlygoms ir korozijai, gebėjimu integruoti sudėtingus lenktus paviršius ir lengvas savybes. Tai palaipsniui tapo pagrindine medžiagų pasirinkimo galimybe ir sukėlė didėjančią SMC suspaudimo formų paklausą.
Vietinė komercinių{0}}transporto priemonių pramonė pereina prie kelių transporto priemonių modelių pritaikymo ir greito kartojimo. Skirtingų traktorių ir krovininių sunkvežimių gaubtai labai skiriasi savo lenkta-paviršiaus geometrija. Originalios įrangos gamintojams reikalingos formos, galinčios stabiliai masiškai gaminti, taip pat greitai modifikuoti kelias versijas. Dėl to formų tiekėjams keliami aukštesni reikalavimai dėl lygiagrečios kūrimo kompetencijos ir greito reagavimo į pelėsių{5}}pataisymą. Tuo tarpu augantys komercinių transporto priemonių eksporto užsakymai reiškia, kad užsienio klientai laikosi griežtų dalių matmenų tolerancijos, -A klasės išorinių paviršių ir atsparumo senėjimui standartų, o tai dar labiau padidina SMC apmušalų formų techninę kartelę.
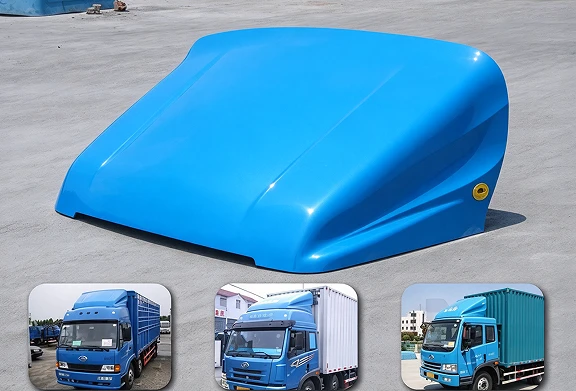
II. Pagrindiniai techniniai iššūkiai formoms
SMC sunkvežimio deflektorius yra didelio dydžio, didelio kreivumo plonasieniai SMC komponentai su plačiais bendrais kontūrais ir sudėtingais, įvairiais lenktais perėjimais. Jų formos iš esmės skiriasi nuo įprastų SMC dalių. Pagrindiniai techniniai iššūkiai apibendrinti toliau. Nukreipdami į šiuos pramonės skausmo taškus,JMJT MOLD KINIJA atliko specialius techninius tyrimus, kad išspręstų kiekvieną sunkumą po elemento.
1. Bėgio ir užpildymo valdymas
Aptakai turi banguotus lenktus paviršius su netolygiai paskirstytomis vietinėmis sutvirtinančiomis briaunomis ir tvirtinimo įvorėmis. Atsižvelgiant į ribotą SMC medžiagų takumą, netinkamas užtvarų išdėstymas lengvai sukels trumpą šūvį, pluošto aglomeraciją ir vietinius suvirinimo{1}}linijos defektus. Projektavimo etape,JMJT formapasitelkia CAE medžiagos-srauto modeliavimą, kad optimizuotų ruošinio išdėstymo padėtį, perpildymo griovelius ir srauto{1}}droselinės bėgelio struktūras. Tai užtikrina sinchronišką srauto fronto judėjimą suspaudimo metu, užtikrina visišką ertmės užpildymą ir sumažina dalių laužo kiekį.
2.Vėdinimo sistemos projektavimas
Oras, įstrigęs uždaro{0}}formos suspaudimo metu, yra pagrindinė gatavų gaminių pūslių, skylučių ir paviršiaus dėmių priežastis. Oro spąstai dažniausiai susidaro didelių -kreivių gaubtų kampuose ir giliose briaunų dalyse.JMJT formatiksliai išdėsto mikro{0}}ventiliacijos griovelius ir ventiliacijos kaiščius. Aukščiausios kokybės sprendimuose integruotos vakuuminės ventiliacijos sistemos, kad oras būtų greitai pašalintas iš ertmės. Tai garantuoja -A klasės išorinio paviršiaus kokybę ir sumažina po{4}}dirbimo šlifavimo operacijų.
3. Visiškas-zono vienodas temperatūros valdymas
SMC suspaudimo{0}}formavimo proceso langas svyruoja nuo 140 laipsnių iki 160 laipsnių. Dėl didelio liejimo formų paviršiaus ploto labai tikėtini temperatūrų skirtumai visame pelėsyje. Dėl per didelės vietinės temperatūros per-sukietėja trapi derva; Nepakankama temperatūra lemia nepilną sukietėjimą ir{6}}standartinių mechaninių dalių veikimą.JMJT forma naudoja zoninę vidinę alyvos{0}}grandinę, kad suvienodintų pelėsių- paviršiaus temperatūrą ir apribotų temperatūros nuokrypius. Tai užtikrina nuoseklų kietėjimą visoje formoje, sumažina deformacijos riziką ir išlaiko matmenų paklaidą pagal OEM-nurodytą ±0,5 mm leistiną nuokrypį.
4. Atsparumas dilimui ir paviršiaus apdorojimas
Deflektoriaus formos ertmėse paprastai naudojamas karštas{0}}darbo įrankių plienas, apdorotas vakuuminiu grūdinimu, kad būtų pasiektas didesnis nei HRC50 kietumas. Kartu su veidrodiniu poliravimu ir paviršiaus padengimu plienas atsparus eroziniam stiklo pluošto dilimui. Jis išlaiko -A klasės veidrodinį paviršių per ilgą-masinę gamybą, prailgina pelėsių tarnavimo laiką ir sumažina išlaidas, susijusias su dažno poliravimo priežiūra.
5. Išardymas ir juodraščio{1}}kampo dizainas
Apvalkaluose yra daug lenktų įpjovų ir sutvirtinančių{0}}briaunų funkcijų. Netinkamas grimzlės-kampo dizainas subraižys dalių paviršius arba sukels įtrūkimus išardant.JMJT forma taiko skirtingus grimzlės kampus pagrindiniams lenktiems paviršiams ir gilioms{0}}ribų zonoms. Išstūmimo-sistemos išdėstymas taip pat optimizuotas kelių-taškų subalansuotam išmetimui, kad būtų išvengta didelių -dydžių komponentų iškraipymų išardant.

III. Gilus pelėsių ir gamybos linijos integravimas
Didelio{0}}našumo SMC sunkvežimio deflektoriaus forma priklauso ne tik nuo statinės formos-apdirbimo tikslumo. Jis turi visiškai atitikti realias-sąlygas pasroviui SMC suspaudimo{4}}liejimo gamybos linijose, kad būtų sklandžiai suderinami įrankiai ir gamyba vietoje.
Pradiniame projekto{0}}kūrimo etape,techninė komanda kruopščiai renka esamos klientų įrangos parametrus, įskaitant pagrindinius rodiklius, tokius kaip hidraulinio preso vardinis tonažas, efektyvus plokštelės dydis, pelėsių -atidarymo-uždarymo eiga ir plokštelės lygiagretumas. Remiantis šiais duomenimis, užbaigiamas tikslinis bendros formos struktūros, ertmės išdėstymo ir suspaudimo jėgos paskirstymo projektavimas, pritaikytas prie standartinių proceso parametrų: 310 MPa suspaudimo slėgio ir 24 -minučių kietėjimo ciklo. Taip pat visapusiškai atsižvelgiama į automatizuotos gamybos reikalavimus. Profesionaliai optimizuojami formų aukštis, išstūmimo mechanizmai ir dalių pašalinimas, kad būtų palaikomos išmaniosios operacijos, pvz., automatinis ruošinių įkėlimas ir roboto{10}}pagalbos dalių paėmimas{12}}. Vieno komponento ciklo laikas efektyviai sutrumpinamas, kad būtų patenkinti dideli komercinių transporto priemonių dalių gamybos apimties{13}}nepertraukiamo{14}}gamybos poreikiai.
Reikalingi keli kartotinio paleidimo etapaiformavimo{0}}bandymo etape.Tiksliai sureguliuojant perpildymo iš perpildymo griovelių tūrį, optimizuojant ventiliacijos angų padėtį ir ertmės ventiliacijos-griovelių specifikacijas ir kompensuojant SMC susitraukimo santykį pagal medžiagos savybes, atsiranda tipiški formavimo defektai, būdingi didelėms -dydžio dalims -, pvz., deformacijai, paviršiaus įdubimams, pūslėms, vietinėms trumpoms suvirinimo linijoms. Pagaminus prototipų pavyzdžius, patikrinimas nėra baigtas paprasta išvaizda ir matmenų patikrinimu. Atliekamas tolesnis bendras su klientu patvirtinimas, apimantis dalių standumo patikrinimą, lauko oro atsparumą, dažų -plėvelės sukibimą ir dangos suderinamumą. Visapusiškas komponentų veikimas yra visiškai patvirtintas. Perdavus pelėsį, užtikrinamas tiesioginis ryšys su klientų gamybos linijomis, kad būtų užtikrinta stabili masinė{8}}gamyba. Tai žymiai sutrumpina OĮG naujų{10}}transporto priemonių komponentų tyrimų ir plėtros iteracijos ciklus ir pagreitina naujų produktų pristatymą.
Gavęs naudos išintegruota suspaudimo{0}}formavimo galimybė, sunkvežimio deflektorius vienu žingsniu gali sudaryti kelias funkcines savybes: spoilerių konstrukcijas, tvirtinimo įvores, sutvirtinančius šonkaulius, padėties nustatymo angas ir kt. Tai pakeičia įprastus -komponentinius varžtus-prie / sujungtus mazgus. Tokia formavimo technologija sumažina bendrą dalių skaičių ir pašalina daugybę tolesnių procedūrų, įskaitant suvirinimą, klijavimą ir surinkimą. Surinkimo darbo valandos{5}}ir darbo sąnaudos labai sumažėja, o dėl surinkimo leistinų nuokrypių kyla pavojus kokybei. Komponentų gamintojai pasiekia tvarų bendrų gamybos sąnaudų mažinimą, o tai yra ryškiausias monolitinio SMC suspaudimo -formavimo sprendimo pranašumas, palyginti su segmentuotais surinkimo procesais.
SMC sunkvežimio deflektoriaus formayra svarbi sąsaja, jungianti sudėtinių{0}}medžiagų technologiją ir bendrą komercinės-transporto priemonės našumą. Atsižvelgiant į komercinių transporto priemonių energijos-taupymo ir elektrifikavimo tendencijas, tik įveikus technines kliūtis, įskaitant didelį-užpildymą, išleidimą, šiluminį balansą ir atsparumą nusidėvėjimui, kartu subalansuojant masinės-gamybos išeigą ir viso- gyvavimo ciklo sąnaudas, galima pasiekti stabilumo ir patikimumo.SMC išorinė dalisbus pristatyti sprendimai, remiantys aukštos kokybės Kinijos komercinių transporto priemonių pramonės plėtrą.


