


Automobilių dalių įpurškimo formavimo sprendimai
Aug 05, 2026
Paviršiaus įlenkimų (kriauklės žymių / įdubimų) sprendimai įpurškiamose automobilių dalyse
Automobilių įpurškiamoms{0}}liedinėms dalims taikomi griežti paviršiaus kokybės ir matmenų stabilumo reikalavimai, ypač išorės ir vidaus A-paviršiaus komponentams. Gamybos metu dažnai atsiranda paviršiaus nugrimzdimo žymių (susitraukimo defektų), paprastai susitelkusių tokiose vietose kaip briaunelės, varžtų iškyšos ir vietiškai sustorėjusios iškyšos. Šie defektai turi įtakos ne tik vizualiai išvaizdai, bet ir sunkiais atvejais gali sukelti netinkamą surinkimą, perdėtus dažų defektus ir galiausiai gaminio atmetimą. Pagrindinė nugrimzdimo žymių priežastis yra netolygus storų ir plonų sričių susitraukimas lydalo aušinimo fazės metu, kai nuolatinis susitraukimas storesnėse dalyse traukia paviršinį sluoksnį ir sukuria įdubimus. Prie šio defekto prisidedantys veiksniai yra gaminio dizainas, formos konstrukcija, liejimo įpurškimo procesas ir žaliavos. Tobulinimas turėtų būti atliekamas laikantis sisteminio požiūrio,{7}}pirmiausia koreguojant proceso parametrus, tada keičiant formą ir galiausiai optimizuojant gaminio struktūrą, pereinant nuo lengvesnių prie sudėtingesnių sprendimų. Žemiau pateikiama išsami korekcinių priemonių apžvalga.

ABS+PC plastikinė laikymo dėžutė
I. Įpurškimo proceso reguliavimas
1. Slėgis ir slėgio palaikymas
Padidinkite laikymo slėgį:Laikymo slėgio stadijoje medžiaga nuolat pridedama prie ertmės, kad būtų išvengta susitraukimo. Kalbant apie automobilių dalis, rekomenduojama daugiausia pasikliauti slėgiu, o ne tik įpurškimo slėgiu.
Pailginkite laikymo slėgio laiką: Neveiksminga spausti tol, kol vartai neužšąla ir visiškai užsandarinami.
Segmentinis slėgio išlaikymas:Pirmoji-pakopa aukšto-slėgio užpildymas, antra
Klaidinga nuomonė: tiesiog padidinkite įpurškimo slėgį. Įpurškimo proceso metu užpildžius pelėsių ertmę, slėgis sunkiai perduodamas į storas sieneles, o pagerėjimas yra ribotas.
2. temperatūros valdymas
Tinkamai sumažinkite medžiagos temperatūrą: Lydymosi temperatūra neturi būti per aukšta, nes tai padidins susitraukimo greitį; jis taip pat neturėtų būti per žemas, kad būtų išvengta prasto suvirinimo ir trumpų šūvių.
mirties temperatūra
✅ Išvaizdos dalis: tik pakankamai padidinkite pelėsių temperatūrą, lydalo paviršiaus aušinimas tampa lėtesnis, o tai yra naudinga slėgio perdavimui ir sumažina raukšles
⚠️ Jei pelėsių temperatūra yra per aukšta, tai pailgins aušinimo periodą ir padidins bendrą susitraukimą. Būtina rasti pusiausvyros tašką.
Sumažinkite antgalio ir karšto bėgelio sistemos temperatūrą,Sumažinkite po{0}}apdorojimo susitraukimą, atsirandantį dėl nuolatinio šiluminio lydalo plėtimosi.
3. Greitis ir padėties keitimas
- Pildymo proceso metu sumažinkite įpurškimo greitį vėlesniame etape, kad išvengtumėte priešlaikinio storos dalies užšalimo ir išvengtumėte suslėgto lydalo patekimo į vidų;
- Sutrumpinkite V/P perjungimo padėtį ir kuo greičiau perjunkite į slėgio būseną. Prieš keisdami nelaukite, kol užpildymas bus visiškai baigtas.
4. aušinimo laikas
Prieš išimdami, tinkamai pailginkite aušinimo laiką, kad dalis visiškai sukietėtų; jei nuimama per anksti, plastikinė dalis bus aukštos temperatūros ir minkšta, todėl vėliau ji gali susitraukti ir susitraukti.
5. priešslėgis
Šiek tiek padidinkite priešslėgį, padarykite lydalą tankesnį, sumažinkite vidines tuštumas, šiek tiek pagerinkite susitraukimo žymes. Tačiau jis neturėtų būti per didelis, nes priešingu atveju temperatūros kilimas bus per didelis.
II. Vartų, bėgių ir formų struktūros optimizavimas
Vartai turi būti išdėstyti kuo arčiau įdubosBOSS Kolonoms ir storoms briaunoms tepti klijus šalia, kad išlaikymo slėgis pasiektų tiesiai storą -sienelių sritį; klijus tepant dideliu atstumu, sumažės didelis slėgis.
Padidinkite vartų skersmenį / Sutrumpinkite vartų užšalimo laikąMaži vartai greitai sukietėja, todėl neįmanoma išlaikyti slėgio nuolatiniam šėrimui; didelėms automobilių dalims dažniausiai naudojami ventiliatoriaus{0}}vartai, panardinami vartai ir karšto bėgio vartai.
Optimizuokite išmetimo sistemąStorose{0}}sienose įstrigęs oras sudarys įdubimus ir burbuliukus; sutvirtinančių juostų galuose ir storose dalyse turi būti įrengti vėdinimo grioveliai.
Aušinimo vandens sistemos optimizavimasDėl storų -sienelių plotas padidina vandens kanalus, o vandens kanalai yra arti ertmės, todėl sumažėja temperatūrų skirtumas tarp storų ir plonų sričių ir išvengiama per didelio vietinio perkaitimo ir susitraukimo; stulpeliui BOSS teikiama pirmenybė apdorojimui.
Venkite vietinio šilumos kaupimosiAštrūs kampai ir storos formos šerdies dalys yra linkusios kaupti šilumą. Todėl norint pagreitinti šilumos išsklaidymą, būtina naudoti berilio vario įdėklus.
III. Gaminio struktūros projektavimas
Dažniausia automobilių plastikinių dalių defektų priežastis: staigus sienelės storio pasikeitimas.
1. Vienodo sienelės storio, kurio sienelių storio skirtumas reguliuojamas mažesniu nei 20 %;
2. Šonkaulio storis Mažiau arba lygus 0,6–0,7 pagrindinės sienelės storio (viršijant šį tašką, šonkaulio užpakalinė dalis yra linkusi į depresiją);
3. BOSS stulpelis:
o Nedarykite iš jo vientisos storos kolonos;
o kolonos šaknį padaryti įdubą arba įdubimą (pavogti mėsą);
o Padidinkite spindulį prie šaknies ir sumažinkite vietinį storį;
4. Storos iškyšos, sustorėjusios vietos pavagia medžiagą iš užpakalinės dalies (ištuština), pašalindama storą mėsą prie šaknies nuo šaltinio.
Pramonės patirtis: A išvaizdos dalių atveju, jei nugarėlėje yra storų šonkaulių arba BOSS, vien mėsos vagystę sunku visiškai pašalinti susitraukimo žymes reguliuojant mašiną.
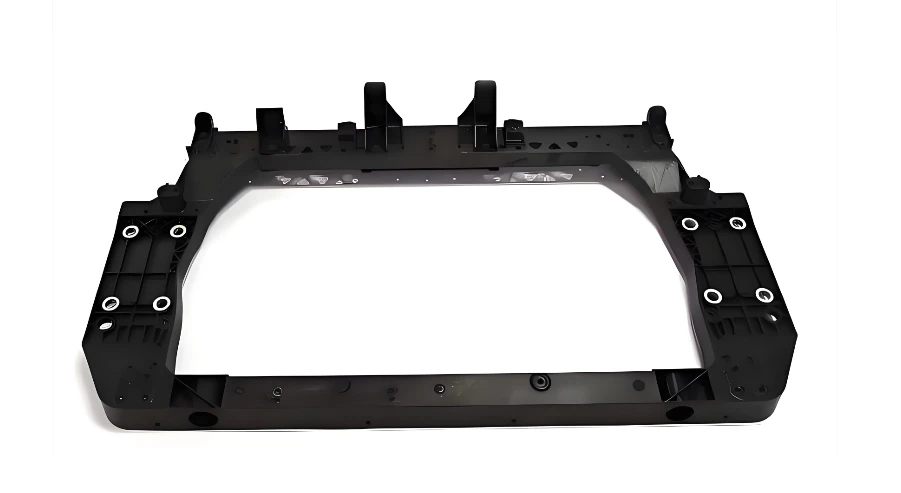
Automobilio priekinis{0}}pagalinis rėmas
IV. Medžiagos krypties reguliavimas
1. Esant tokioms pačioms sąlygoms: kristalinės medžiagos (PP, PA, POM) susitraukia daug labiau nei ne{1}}kristalinės medžiagos (ABS, PC) ir yra labiau linkusios įdubti;
2. Stiklo pluošto ir mineralinių užpildų pridėjimas gali sumažinti liejimo susitraukimo greitį ir palengvinti įdubimą;
3. Mažo-susitraukimo laipsnio pasirinkimas;
4. Per didelis perdirbtų medžiagų santykis lemia lydalo tankio svyravimus ir nestabilias susitraukimo žymes. Griežtai kontroliuokite maišymo santykį.
V. Greito tyrimo seka
Patvirtinkite, ar įdubimo padėtis atitinka galines briaunas / stulpelius / storas dalis → Nustatykite, ar tai tipiška stora{0}}sienos įduba
Padidinkite laikymo slėgio laiką ir padidinkite laikymo slėgį bandymui (pirmenybė)
Tiksliai{0}}sureguliuokite pelėsių temperatūrą ir medžiagos temperatūrą, optimizuokite V/P perjungimo tašką
Patikrinkite, ar vartų atstumas ir dydis yra pakankami
Patikrinkite, ar išmetimas storoje padėtyje yra prastas
Jei pirmiau minėti metodai neveiksmingi: Įvertinkite pelėsių modifikaciją (vartelių dydžio padidinimas, įdėklo aušinimas) arba produkto mėsos vagystę
- Įdubimas (įtrauka): paviršius yra įgaubtas į vidų, be skylių, išorinėje storosios dalies pusėje;
- Vakuuminis burbulas: vidinė ertmė suformuotoje dalyje, stipriai sugriuvus paviršiui, dažniausiai dėl nepakankamo laikymo slėgio + per didelio sienelės storio. Tvarkymo metodas yra tas pats.


