


SMC takumas ir jo ryšys su formomis
Aug 06, 2026
SMC (Sheet Molding Compound) yra stiklo pluoštu{0}}sustiprintas termoreaktingas liejimo mišinys, iš prigimties didelio klampumo ir ilgo pluošto.Takumą lemia formavimas aukštoje{0}}temperatūroje ir aukšto{1} slėgio,Abu vienas kitą riboja.
I. Formos temperatūros zonavimas tiesiogiai keičia SMC debitą.
Formos temperatūra turi įtakos dervos klampumui.SMC Matricinis nesotusis poliesteris kaitinant tampa minkštas ir įgauna sklandumo:
Žema pelėsių temperatūra: dervos klampumas yra didelis, o medžiagos srauto pasipriešinimas smarkiai padidėja, todėl nepakanka užpildo, trūksta medžiagos ir silpna suvirinimo linija;
Aukšta pelėsių temperatūra: Paviršiaus derva greitai per anksti sukietėja (iš anksto{0}}seliuoja), suformuodama kietą apvalkalą, kuris blokuoja vidinės medžiagos tekėjimą, todėl susidaro burbuliukai, sluoksniuojasi ir atsiranda tekėjimo modelių. Įprastų SMC presavimo formų pastovus temperatūros diapazonas: 130-155 laipsniai. Dideliems ir plonasieniams gaminiams temperatūros valdymas turi būti suskirstytas į zonas, o medžiagos srauto galas turi būti atitinkamai šildomas.
Formos temperatūros skirtumas sukelia srauto skirtumąJei temperatūrų skirtumas tarp pelėsių šerdies ir formos ertmės yra per didelis, medžiaga pirmiausia tekės į aukštesnės temperatūros ir mažesnio pasipriešinimo vietą, todėl stiklo pluoštas pasiskirstys netolygiai ir vietos medžiagos trūks.
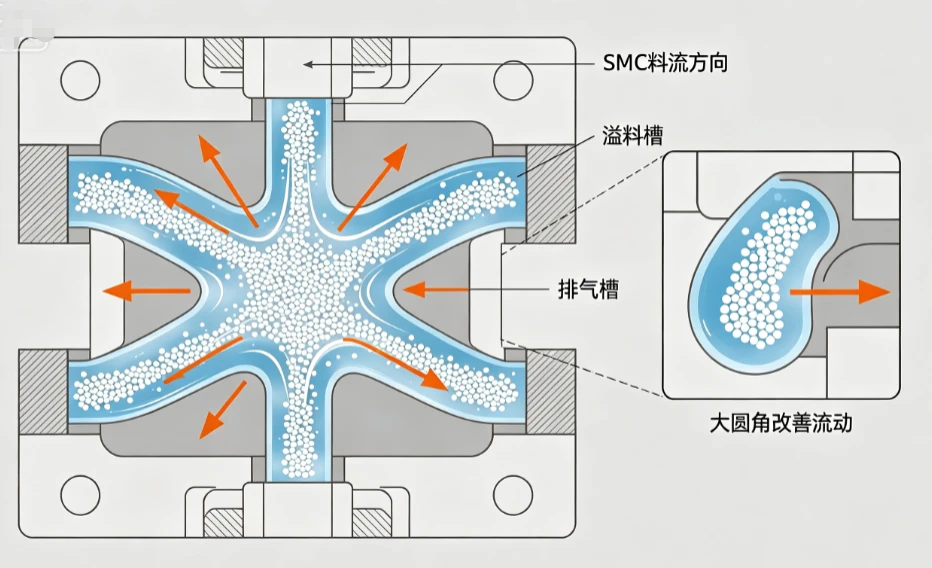
II. Ertmės konstrukcijos konstrukcija lemia medžiagos srauto kelią ir srauto pasipriešinimą.
1. Gaminio sienelės storis
· Storos{0}}sienelės ertmė: medžiagos srauto kanalas yra platus, mažas pasipriešinimas srautui ir sklandus užpildymas, tačiau jame gali kauptis dujų burbuliukai;
· Plonasienė{0}}ertmė: tarpas siauras, o stiklo pluoštai labai tikėtina, kad sutvirtins ir užblokuos medžiagą, todėl labai sumažėja sklandumas. Būtina padidinti presavimo mašinos slėgį ir optimizuoti medžiagos išdėstymą.
2.Apvalūs kampai, grimzlės kampas, sutvirtinančios briaunos
Aštrūs kampai, maži R kampai: atsparumas medžiagos srauto pokyčiams yra didelis, todėl pluoštai susipainioja ir kaupiasi, o srautas nutrūksta; kai formos užapvalintas kampas R yra didesnis arba lygus 2 mm, srautas gali būti žymiai pagerintas;
Gilūs šonkauliai, siauri grioveliai: jie priklauso siauriems srauto kanalams, o SMC stiklo pluoštas yra linkęs įstrigti, todėl sunku užpildyti formą. Būtina išplėsti šonkaulių šaknis ir pridėti perpildymo griovelius;
Nepakankamas grimzlės kampas: Padidėja formos ertmės šoninių sienelių atsparumas trinčiai, todėl medžiaga negali judėti į priekį.
3.Ertmės plotas ir proceso ilgis
Kuo ilgesnis procesas, tuo didesnis kumuliacinis pasipriešinimas išilgai SMC linijos ir tuo reikšmingesnis galinio sklandumo sumažėjimas; ilgo{0}}proceso produktams būtina protingai paskirstyti žaliavas ir padidinti perpildymo kraštą, kad būtų lengviau išpilti.
III. Liejimo / perpildymo sistema yra pagrindinė formos struktūra srautui valdyti.
Perpildymo bakas (perpildymo kraštas)Perpildymo zonų kūrimas aplink formą yra labiausiai paplitęs būdas pagerinti SMC srautą: liejimo proceso metu dervos, oro ir mažo -klampumo medžiagų perteklius pirmiausia patenka į perpildymo kanalą, nuolat teikdamas srauto varomąją jėgą į formos ertmę, pašalindamas oro burbuliukus ir užkirsdamas kelią suvirinimo linijoms. Pelėsiai be perpildymo kanalo yra linkę į nepakankamą užpildymą.
Tuščia padėties nustatymo ertmė, srauto nukreipimo nuolydisFormos medžiagos padavimo srityje yra padarytas kreipiamasis nuolydis, kad SMC tolygiai pasklistų visomis kryptimis, neleidžiant medžiagai tekėti vienakrypčiai arba vietiniam pluošto susikaupimui.
Išmetimo konstrukcijaFormos išleidimo griovelio gylis paprastai yra nuo 0,03 iki 0,08 mm: Jei dujų negalima išleisti, tai sukels oro užsikimšimą, tiesiogiai užblokuodamas medžiagos srautą; prastas oro išleidimas pasireikš kaip iš pažiūros prastas sklandumas, bet iš tikrųjų taip yra dėl dujų kliūčių.
Formos paviršiaus apdaila, trintis atsiskyrimo paviršiuje ir jos įtaka srautui
·Šiurkščios ertmės, įbrėžimai, korozijos duobės: padidinkite atsparumą trinčiai tarp SMC ir formos sienelės, sulėtinkite medžiagos tekėjimą ir gaminio paviršiuje susidarys tekėjimo žymės;
·Per didelis tarpas tarp atskyrimo paviršiaus: Paspaudus, derva dideliais kiekiais išteka iš atskyrimo paviršiaus, todėl ertmės viduje nepakanka medžiagos, o tai rodo nepakankamą takumą; per mažas tarpas lemia prastą išmetimą ir didelį pasipriešinimą.
VI. Formos standumas ir formos uždarymo tarpas netiesiogiai veikia efektyvų sklandumą.
Presavimo mašinai paspaudus slėgį, jei pelėsių standumas yra nepakankamas, pelėsiai šiek tiek išsiplės, padidės vietinės ertmės storis, o medžiagų srauto pasiskirstymas taps netvarkingas. Dėl netolygaus formos uždarymo tarpo skirtingose vietose bus nenuoseklus medžiagos srauto greitis, netolygus gaminio storis ir netvarkinga pluošto orientacija.
V. Įprastų formų tekėjimo defektų ir jų priežasčių atitikimas
|
nesveikas reiškinys |
Pagrindinė pelėsių atsiradimo priežastis |
|
Nepakankamai medžiagų, nepakankamai užpildyta forma |
Ilgas procesas, plonos sienos, siauros briaunos, žema pelėsių temperatūra, perpildymo kanalo nebuvimas, užblokuota išmetimo anga |
|
Paviršiaus sūkuriai ir bangavimas |
Prasta ertmės apdaila, didelis temperatūrų skirtumas, pernelyg aštrūs kampai ir netolygus medžiagos srauto greitis |
|
Sluoksniavimas, burbuliukai |
Nepakankamas perpildymas, per mažas išmetimo griovelis ir per aukšta vietinė pelėsių temperatūra, sukelianti ankstyvą želė. |
|
Vietinis stiklo pluošto kaupimasis |
Staigus srauto kanalo pokytis, stačiakampis{0}}kampas, gilus ir siauras sutvirtinantis briauna |
|
Lydomojo suvirinimo žymės yra trapios. |
Dviejų medžiagų susijungimo vietoje nėra perpildymo drenažo ar išmetimo sistemos. |

VII. Optimizavimo planas, skirtas pagerinti SMC sklandumą pelėsių galo aukštyje
- Formavimo ertmė: visi kampai suapvalinti didesniu spinduliu, siauri briaunos sustorėję prie šaknies, o ilgoje proceso dalyje pridėta kreipiamoji struktūra;
- Temperatūros kontrolė: Forma turi nepriklausomus šildymo kontūrus. Temperatūra tiekimo zonoje yra šiek tiek žemesnė, o temperatūra medžiagos srauto pabaigoje atitinkamai padidinama;
- Perpildymas ir išmetimas: išilgai gaminio kontūro nustatomi nuolatiniai perpildymo kraštai. Kampuose ir medžiagų suartėjimo taškuose atskirai pridedami išmetimo grioveliai;
- Paviršiaus apdorojimas: pelėsių ertmė yra poliruota iki veidrodinio paviršiaus, kad būtų sumažintas medžiagos sienos atsparumas trinčiai;
- Formos uždarymo valdymas: padidinkite formos šablono standumą, tolygiai valdykite pelėsių uždarymo tarpą ir venkite per didelio perpildymo tam tikrose vietinėse vietose.
apibendrinti
Pačios SMC formulės (derva, stiklo pluoštas, užpildai) nustato pagrindinį srauto našumą, tačiau forma yra viso srauto apkrova: temperatūra, ertmės geometrija, ventiliacija, paviršiaus trintis ir formos standumas kartu valdo srauto pasipriešinimą, srauto kryptį ir užpildymo greitį. Tai pačiai SMC žaliavų partijai, pakeitus formą arba modifikavus ertmės struktūrą, susidarys visiškai kitoks liejimo efektas su reikšmingais takumo skirtumais.


